
پېژندنه
کله چې د قالبونو او ډایونو تولید کیږي، دوه خورا عام کارول شوي ماشینینګ ټیکنالوژي د بریښنایی خارجولو ماشینینګ (EDM) او CNC ملنګ دي. دواړه پروسې د قالب په تولید کې مهم رول لوبوي، مګر دوی مختلف اهداف ترسره کوي او ځانګړي ګټې وړاندې کوي.
ډیری قالب جوړونکي پوښتنه کوي:
- آیا EDM د CNC ملنګ څخه غوره دی؟
- کله باید د CNC پر ځای EDM وکاروم؟
- کومه پروسه لوړه دقت وړاندې کوي؟
- کومه طریقه ډیره اقتصادي ده؟
پدې مقاله کې، موږ پرتله کوود EDM او CNC ملنګد قالب جوړولو لپاره او تشریح کړئ چې کله باید هره ټیکنالوژي وکارول شي.
د CNC ملنګ څه شی دی؟
د CNC ملنګ یوه فرعي ماشیني پروسه ده چې د څرخیدونکي پرې کولو وسیلو په کارولو سره مواد لرې کوي.
د CNC عصري ماشین کولو مرکزونه په پراخه کچه د دې لپاره کارول کیږي:
- د مولډ بیس ماشین کول
- د سخت غار ماشین کول
- د کانټور ماشین کول
- د الکترود تولید
- د جز دقیق تولید
د CNC ملنګ ګټې په لاندې ډول دي:
- د موادو د لرې کولو لوړه کچه
- د ماشین کولو چټک سرعت
- د عملیاتي لګښت ټیټ
- د لویو موادو لرې کولو لپاره غوره تولید
په هرصورت، د CNC وسایل د دوی د فزیکي هندسي له امله محدود دي او نشي کولی په اسانۍ سره تیز داخلي کونجونه یا خورا ژور تنګ غارونه رامینځته کړي.
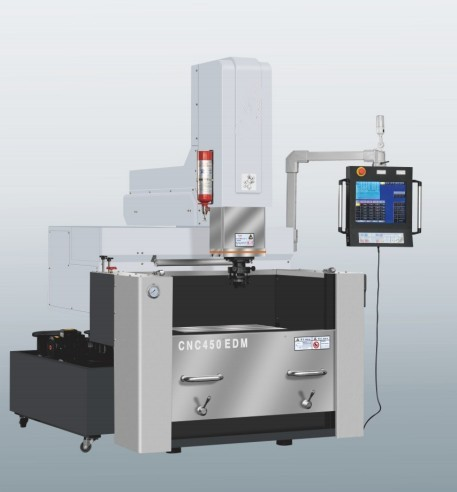
EDM څه شی دی؟
د بریښنایی خارجولو ماشین کول(EDM) د الکترود او کاري ټوټې ترمنځ د کنټرول شوي بریښنایی سپارکونو له لارې مواد لرې کوي.
د ملنګ برعکس، EDM د میخانیکي پرې کولو ځواک نه کاروي.
EDM عموما د دې لپاره کارول کیږي:
- د ژورو غارونو ماشین کول
- د تیز کونج جوړول
- د سخت شوي فولادو ماشین کول
- د قالب پیچلي جزئیات
- د ښه پای ته رسولو عملیات
ځکه چې د وسیلو سره مستقیم تماس نشته، EDM کولی شي د سختۍ په پام کې نیولو پرته مواد ماشین کړي.
د EDM او CNC ملنګ ترمنځ کلیدي توپیرونه
۱. د ماشین کولو اصل
د CNC ملنګ
- مواد د پرې کولو وسیلو په ګرځولو سره لرې کیږي
- د وسیلې او کاري ټوټې ترمنځ فزیکي اړیکه
- د پرې کولو قوتونه تولیدوي
ای ډي ایم
- مواد د بریښنایی خارجیدو په واسطه لرې کیږي
- د فزیکي پرې کولو ځواک نشته
- د نازکو او پیچلو جیومیټریونو لپاره مناسب
۲. د سخت شوي فولادو د ماشین کولو وړتیا
د CNC ملنګ
د HRC 50-55 څخه پورته سخت شوي موادو ماشین کولو پرمهال د وسایلو اغوستل د پام وړ زیاتیږي.
ای ډي ایم
د موادو سختوالی د ماشین کولو وړتیا باندې لږ اغیزه لري.
د سخت شوي مولډ فولادو لپاره، EDM د پام وړ ګټه وړاندې کوي.
۳. داخلي کونجونه او پیچلي جیومیټري
د CNC ملنګ یو له لویو محدودیتونو څخه د وسیلې قطر دی.
حتی کوچني پای ملونه د کونج وړانګې پریږدي.
د مثال په ډول:
- د CNC ملنګ نشي کولی په بشپړ ډول تیز داخلي کونجونه تولید کړي.
- EDM کولی شي د الکترود شکل په سمه توګه تولید کړي، په شمول د تیزو کونجونو او پیچلو توضیحاتو.
4. د ماشین کولو سرعت
د موادو د لوی مقدار د خړولو لپاره:
د CNC ملنګ ډېر ګړندی دی.
د EDM په مرسته د یوې لویې غار بشپړ لرې کول به غیر موثر او ګران وي.
ډیری مولډ جوړونکي لومړی د CNC ملنګ کاروي او وروسته EDM.
5. د سطحې پای
د EDM عصري ټیکنالوژي کولی شي د ډیری مولډ غوښتنلیکونو لپاره مناسب سطحي پایونه تولید کړي.
ګټې یې دا دي:
- د پالش کولو وخت کم شوی
- د غار غوره ثبات
- د ښه جوړښت کنټرول
د لوړ سرعت ملنګ هم کولی شي د سطحې ښه کیفیت ترلاسه کړي، مګر EDM ډیری وختونه په هغو سیمو کې غوره پایلې وړاندې کوي چې لاسرسی ورته ستونزمن وي.
۶. د وسایلو اغوستل
د CNC ملنګ
- د پای ملونه د ماشین کولو پرمهال اغوستل کیږي
- د وسیلې بدلول اړین دي
ای ډي ایم
- د الکترود اغوستلو پېښېږي
- د EDM عصري سیسټمونه کولی شي په اتوماتيک ډول د الکترود اغوستلو لپاره جبران ورکړي
اصلي لګښت په غوښتنلیک پورې اړه لري.
۷. د ژورو غارونو ماشین کول
ژورې او تنګ تشې د ژرندې د وسایلو لپاره ننګونې وړاندې کوي.
ستونزې عبارت دي له:
- د وسیلې انحراف
- وایبریشن
- د وسایلو ماتیدل
EDM په دې حالاتو کې غوره دی.
د پرتله کولو جدول
| ځانګړتیا | د CNC ملنګ | ای ډي ایم |
|---|---|---|
| د ماشین سرعت | غوره | منځلاری |
| د سخت شوي فولادو ماشین کول | ښه | غوره |
| ژورې غارونه | محدود | غوره |
| تیز داخلي کونجونه | محدود | غوره |
| د موادو د لرې کولو کچه | غوره | منځلاری |
| د سطحې پای | ښه | غوره |
| د وسایلو اغوستل | د پرې کولو وسیلې اغوستل | د الکترود اغوستل |
| پیچلي هندسي | ښه | غوره |
کله باید د CNC ملنګ غوره کړئ؟
د CNC ملنګ غوره دی کله چې:
- د موادو لویه اندازه باید په چټکۍ سره لرې شي
- د قالب د اساساتو تولید
- د خلاصو غارونو ماشین کول
- د الکترودونو جوړول
- د لوړ تولید ترلاسه کول
د سختو ماشین کولو عملیاتو لپاره، د CNC ملنګ معمولا ترټولو اقتصادي حل دی.
کله باید EDM غوره کړئ؟
EDM غوره انتخاب دی کله چې:
- د سخت شوي وسیلې فولادو ماشین کول
- د ژورو درزونو جوړول
- د تیزو داخلي کونجونو تولید
- د پیچلو قالب جزئیاتو جوړول
- د سطحې غوره پای ترلاسه کول
د بشپړولو عملیاتو او پیچلي مولډ ځانګړتیاو لپاره، EDM ډیری وختونه اړین کیږي.
ولې ډیری مولډ جوړونکي دواړه کاروي
حقیقت دا دی چې EDM او CNC ملنګ سیالي کونکي ندي - دوی بشپړونکي ټیکنالوژي دي.
د قالب جوړولو یو عادي کاري جریان داسې ښکاري:
ګام ۱
د CNC ملنګ
- سخت ماشین کول
- نیمه پای ته رسول
- د الکترود تولید
ګام 2
ای ډي ایم
- د ژورو غارونو ماشین کول
- د ښکلو جزئیاتو جوړول
- د تیز کونج بشپړول
- د سطحې پای ښه والی
دا ترکیب د سرعت، دقت او لګښت ترمنځ غوره توازن وړاندې کوي.
د قالب جوړولو لپاره کوم یو غوره دی؟
ځواب په غوښتنلیک پورې اړه لري.
که هدف د موادو چټک لرې کول او لوړ تولید وي، نو د CNC ملنګ غوره حل دی.
که هدف د سخت فولادو، ژورو غارونو، پیچلو جیومیټریونو، یا د لوړ دقت لرونکي قالب توضیحاتو ماشین کول وي، نو EDM اکثرا غوره انتخاب وي.
د ډیری مسلکي مولډ جوړونکو لپاره، غوره ستراتیژي EDM یا CNC ملنګ نه ده - دا د موثریت او کیفیت اعظمي کولو لپاره دواړه ټیکنالوژیو سره یوځای کارول دي.
پایله
د EDM او CNC ملنګ هر یو په عصري قالب جوړولو کې مهم رول لوبوي.
د CNC ملنګ د سخت ماشین کولو لپاره سرعت او موثریت چمتو کوي، پداسې حال کې چې EDM د پیچلو مولډ ځانګړتیاو لپاره اړین دقت او انعطاف وړاندې کوي.
د هرې پروسې د قوتونو پوهیدل تولید کونکو ته اجازه ورکوي چې د قالب تولید د هرې مرحلې لپاره سمه ټیکنالوژي غوره کړي، چې پایله یې غوره کیفیت، لنډ وخت او د تولید ټول لګښتونه کموي.
که تاسو د EDM ماشینونو، CNC ماشین کولو مرکزونو، یا د مولډ جوړولو بشپړ حلونو په لټه کې یاست، نو د خپل ځانګړي غوښتنلیک پراساس د مسلکي سپارښتنو لپاره زموږ ټیم سره اړیکه ونیسئ.
واټس اپ: +۸۶ ۱۸۹-۲۵۷۷-۹۳۵۷ برېښنالیک:sales8@dgbica.com
د پوسټ وخت: جون-۱۰-۲۰۲۶

